Как выбрать компрессор для автосервиса и покрасочных работ: требования к чистоте воздуха, осушителям и фильтрации
Введение
При выборе компрессора для автосервиса и покрасочных работ важно учитывать десятки параметров. Компрессор является основой всей пневматической линии мастерской, и ошибка на этапе покупки обходится дорого: страдает качество покраски, пневмоинструмент работает с перебоями, а общий ритм работы сбивается.
Вопрос чистоты сжатого воздуха заслуживает отдельного внимания. В этой статье мы разберем, как подобрать компрессор под конкретные задачи - от компактного решения для гаража до профессиональной покрасочной камеры. Рассмотрим осушители и системы фильтрации, ведь именно эти элементы определяют, ляжет ли краска ровно и не придется ли переделывать работу. Подготовка воздуха - ключевой этап, без которого невозможно стабильное качество.
Действительно, компрессор для покраски требует более тщательного подбора, чем агрегат для накачки шин или продувки. Мы сравним типы конструкций оборудования, разберем ключевые характеристики и поможем избежать типичных ошибок при использовании компрессора в условиях постоянной нагрузки.
Как выбрать компрессор для автосервиса и покрасочных работ: требования к чистоте воздуха, осушителям и фильтрации
Воздушный компрессор в автосервисе - не вспомогательный аппарат, а центральный узел всей пневмолинии. От него зависит работа краскопульта, гайковертов, шлифовальных машинок и продувочных пистолетов. Неправильный подбор устройства ведёт к падению давления, попаданию влаги в лакокрасочный слой и преждевременному износу пневмоинструмента.
Типы компрессоров: какой вариант подходит для покраски
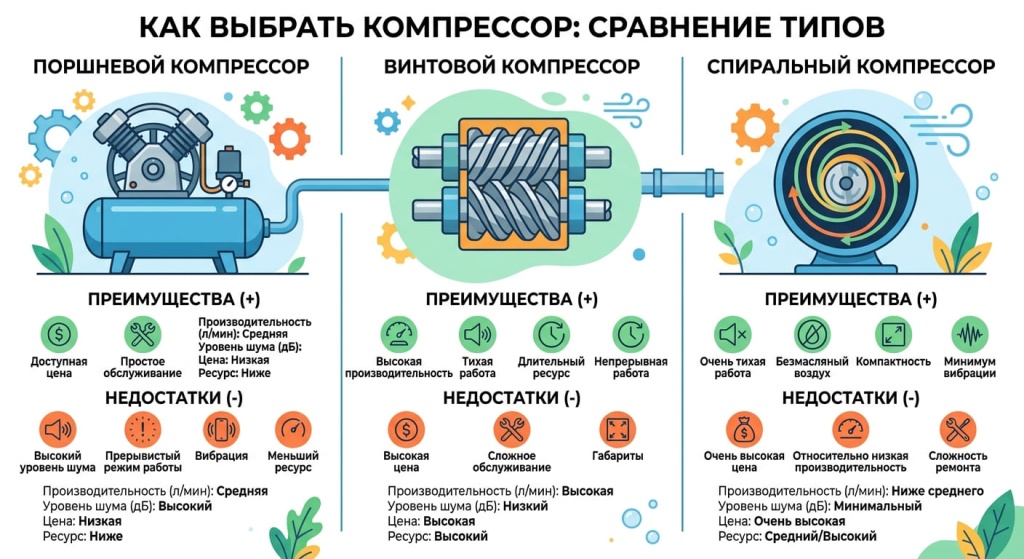
Принцип сжатия воздуха определяет конструкцию и возможности агрегата. На рынке представлены два основных вида:
- Поршневые компрессоры. Воздух сжимается за счёт движения поршня в цилиндре. Масляный компрессор этого типа доступен по цене и прост в обслуживании. Безмасляные компрессоры дают более чистый поток на выходе, но ресурс их ниже из-за трения без смазки.
- Винтовые компрессоры. Сжатие происходит парой роторов. Они производительны, работают тише и рассчитаны на непрерывный режим эксплуатации без перегрева.
Для небольшой мастерской или компрессора для гаража чаще выбирают поршневой вариант с прямым приводом. Для крупного сервиса с постоянной загрузкой оправдан винтовой агрегат мощностью от 5,5 кВт.
Ключевые параметры выбора
| Параметр | На что влияет | Ориентир для покраски |
|---|---|---|
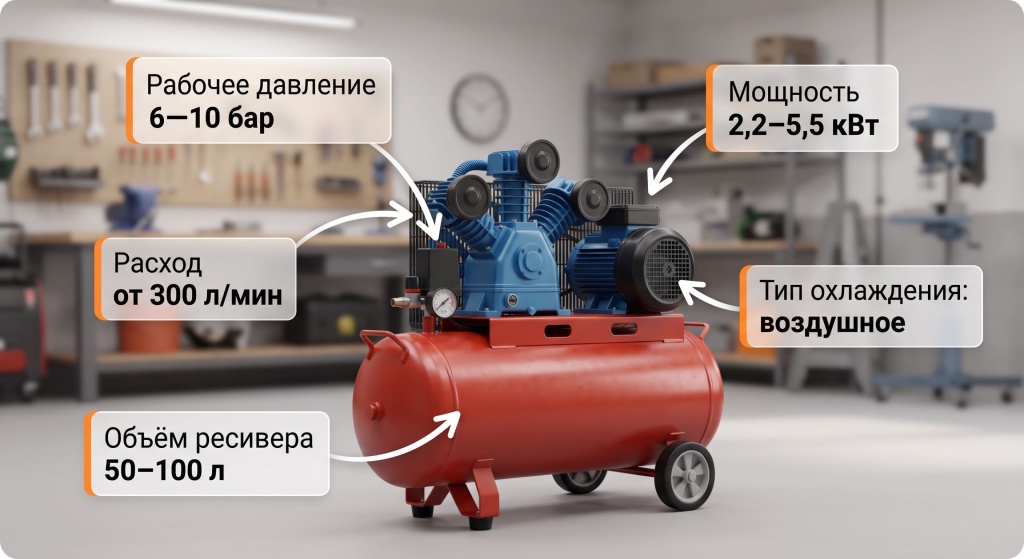
| Рабочее давление | Стабильность потока на выходе | 6–10 бар |
| Расход воздуха | Количество одновременно подключённых инструментов | от 300 л/мин на один краскопульт |
| Объём ресивера | Запас сжатого воздуха, сглаживание пульсаций | 50–100 литров |
| Мощность двигателя | Производительность и скорость нагнетания | 2,2–5,5 кВт |
| Тип охлаждения | Защита от перегрева при длительной работе | Воздушное или масляное |
Правильный подбор предполагает запас по производительности 20–30 %. Благодаря этому компрессор не работает на пределе, температура головки остаётся в норме, а давление в магистрали не проседает даже в момент пиковой нагрузки.
Чистота воздуха: почему это критично
Поток сжатого воздуха несёт примесей три категорий: масло из картера, конденсат и твёрдые частицы. Попадая на поверхность через краскопульт, они создают кратеры, шагрень и отслоения. Поэтому система подготовки воздуха должна быть многоступенчатой, а количество ступеней очистки - не менее двух.
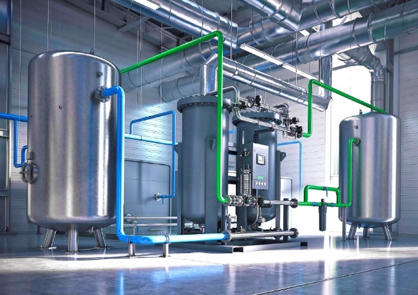
Осушители и фильтрация
Для удаления влаги из магистрали используется осушитель рефрижераторного или адсорбционного типа. Далее поток проходит через фильтры тонкой очистки:
- Грубая ступень - задерживает частицы от 5 мкм и капли конденсата.
- Тонкая ступень - убирает масляный аэрозоль до 0,01 мкм.
- Угольный фильтр - финальный барьер перед краскопультом, устраняет пары и запахи.
Благодаря такой схеме компрессор выдаёт сухой чистый воздух, и качество покрытия соответствует требованиям профессиональной покраски.
Практические рекомендации
- Определите суммарный расход воздуха всех потребителей и добавьте запас 25 %.
- Убедитесь, что рабочее давление компрессора на 1–2 бар выше потребности краскопульта.
- Установите осушитель и минимум два фильтра на магистрали между ресивером и точкой разбора.
- Регулярно сливайте конденсат из ресивера и меняйте фильтрующие элементы по регламенту.
- Используйте шланги подходящего сечения, чтобы избежать потери давления на длине.
Расчет производительности и давления компрессора под пневмоинструмент автосервиса
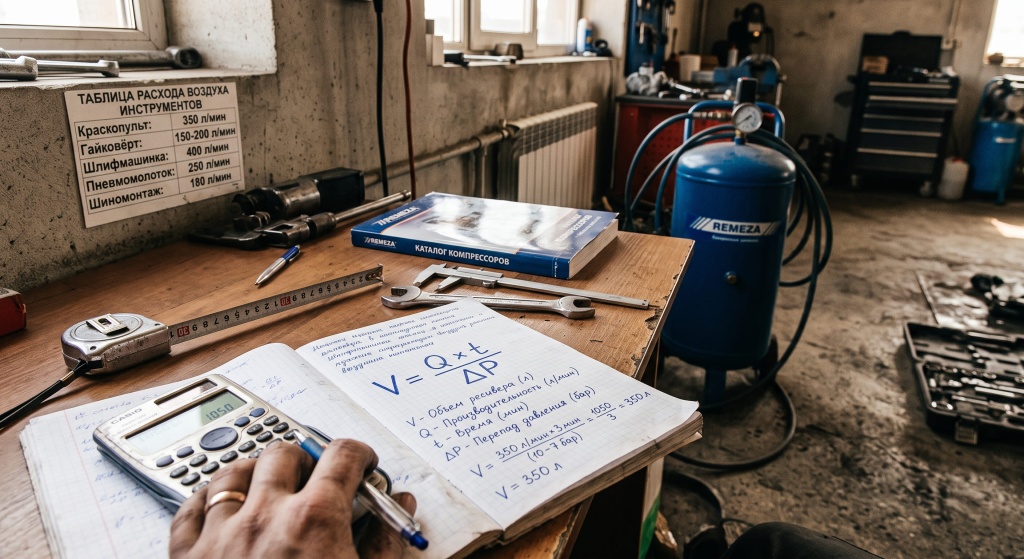
Грамотный подбор компрессора начинается с расчёта. Необходимо определить, какой инструмент будет подключён одновременно, сколько воздуха он потребляет и какой напор требуется каждому потребителю. Без этих данных покупка превращается в лотерею: компрессор либо не вытягивает, либо простаивает, а работа всего сервиса останавливается.
Потребители сжатого воздуха в мастерской
| Инструмент | Расход, л/мин | Напор, атм |
|---|---|---|
| Окрасочный распылитель HVLP | 250–400 | 2–3,5 |
| Ударный ключ 1/2" | 120–200 | 6–8 |
| Эксцентриковая машинка | 150–300 | 6 |
| Пневматические дрели | 100–180 | 6 |
| Продувочное сопло | 80–150 | 4–6 |
Как рассчитать суммарный расход воздуха
Сложите расход воздуха всех инструментов, которые могут быть включены одновременно, и умножьте результат на коэффициент 1,3–1,5. Запас компенсирует утечки в соединениях и потери на фильтрах. Полученный показатель - минимальная производительность компрессора на выходе.
Пример: окрасочный распылитель (350 л/мин) плюс продувка (100 л/мин) дают 450 л/мин. С запасом 30 % выходит 585 л/мин. Компрессор должен быть рассчитан минимум на это значение.
Сколько атмосфер нужно в магистрали
Стандартный напор в сети автосервиса - 6–8 атмосфер. Для окрасочных задач достаточно 2–4 атм на входе в распылитель, тогда как ударный инструмент требует 6–8 атм. Компрессор при этом выдаёт на 1–2 атм больше, чем нужно потребителю, чтобы компенсировать падение в магистрали и фитингах.
Запас производительности: правило 25–30 %
Покупать компрессор вплотную к расчётному расходу - ошибка. В момент одновременного включения всех потребителей напор проседает, двигатель греется, а срок службы головки сокращается. Правило простое: берите производительность с запасом 25–30 %. Это защищает от перегрева и продлевает ресурс механизма.
Ременной или коаксиальный привод: сравнение
Конструкция привода напрямую влияет на уровень шума, скорость вращения вала и долговечность компрессора:
- Коаксиальный привод. Электродвигатель соединён с валом напрямую. Компактные модели, доступная цена, но выше нагрев и шум. Подходит для периодических задач.
- Ременной привод. Крутящий момент передаётся через ремень. Обороты ниже, охлаждение лучше, ресурс выше. Такой компрессор предпочтителен там, где инструмент включён по 6–8 часов в сутки.
Частые ошибки при расчёте
- Учитывают только один инструмент, забывая об одновременной работе нескольких потребителей.
- Не добавляют запас на утечки и потери в фильтрах.
- Ориентируются на максимальный напор, игнорируя объём подаваемого воздуха.
- Игнорируют информацию производителя о реальной производительности на выходе, подменяя её данными на входе.
- Легко верят рекламным цифрам без перепроверки по паспорту модели.
Винтовой или поршневой компрессор: что лучше выбрать для малярного цеха
Малярный цех предъявляет к компрессорной технике жёсткие требования: непрерывная подача воздуха, стабильный напор, минимум посторонних включений в потоке. Разберём, какой вид компрессора лучше подходит для окрасочных работ и что учитывать при покупке.
Как устроен каждый вид
Поршневой компрессор. Сжатие происходит за счёт возвратно-поступательного движения рабочего органа внутри камеры. Клапаны на входе и выходе открываются и закрываются в такт ходу, направляя поток. Такие компрессоры пользуются спросом за счёт простоты и доступной стоимости.
Винтовой компрессор. Здесь воздух сжимается парой роторов-винтов, вращающихся навстречу друг другу. Масло подаётся в зону сжатия для уплотнения зазоров и отвода тепла. Вращение плавное, без рывков, поэтому вибрация минимальна.
Ключевые отличия
| Критерий | Поршневой компрессор | Винтовой компрессор |
|---|---|---|
| Режим работы | Циклический, с паузами | Непрерывный, 24/7 |
| Шумность | 75–85 дБ | 60–72 дБ |
| Техническое обслуживание | Каждые 500–1000 моточасов | Каждые 3000–4000 моточасов |
| Наработка до капремонта | 5–7 лет | 10–15 лет |
| Стоимость | Ниже | Выше в 2–3 раза |
| Чистота воздуха на выходе | Требует многоступенчатой подготовки | Выше за счёт маслоотделения |
Что критично для малярного цеха
Окрасочные работы не терпят перебоев. Компрессор обязан подавать воздух ровно, без пульсаций, на протяжении всей смены. Поршневые машины здесь проигрывают: им нужны паузы для остывания, а во время включения происходит скачок напора. Винтовой компрессор выдаёт стабильный поток воздуха без остановок, что для качества покрытия принципиально.
Обслуживание и долговечность
Поршневой компрессор нуждается в регулярной замене колец, клапанов и масла. Межсервисный интервал - 500–1000 моточасов. Винтовой компрессор обслуживается реже: замена масла и расходных материалов раз в 3000–4000 моточасов, а винтовая пара и подшипники ходят годами без вмешательства.
Итог: что выбрать
Для небольшого бокса с периодической окраской достаточно поршневого компрессора. Для цеха, где малярные работы идут потоком и компрессор включён несколько смен подряд, винтовой компрессор окупается за 2–3 года. Перед тем как решить, какой компрессор купить, сопоставьте объём заказов с возможностями каждой машины.
Как рассчитать объем ресивера для компенсации пиковых нагрузок при покраске
Бак-накопитель между компрессором and потребителем сглаживает пульсации, создаёт запас сжатого воздуха и позволяет нагнетателю включаться реже. Без него компрессор при покраске будет то и дело запускаться и останавливаться, что ускоряет износ узлов мотора и ухудшает качество покрытия.
Зачем нужен накопительный бак
В процессе малярных работ потребление воздуха идёт неравномерно: при нажатии на курок распылителя забор резко возрастает, между проходами - падает. Компрессор не всегда успевает восполнить разницу мгновенно. Бак используется как буфер: он хранит запас сжатого воздуха и отдаёт его в сеть, когда компрессор ещё не вышел на нужный режим.
Формула расчёта
Для расчёта нужны три величины:
- Q - сколько воздуха забирает инструмент за одну минуту;
- t - допустимый интервал между пусками компрессора;
- ΔP - допустимое падение напора в баке, атм.
Формула: V = Q × t / ΔP (Где V - искомая вместимость бака в л).
Практический пример
Допустим, окрасочный распылитель забирает 350 л воздуха в минуту. Допустимый интервал между пусками компрессора - 2 минуты. Перепад напора в баке не должен превышать 2 атм.
V = 350 × 2 / 2 = 350 л.
Значит, ёмкость на 350 л обеспечит стабильную подачу без частых пусков. На практике округляют в большую сторону и берут бак с запасом: 400–500 л.
Дополнительные факторы при выборе
- Частоты включений. Чем реже компрессор запускается, тем дольше служит мотор. Оптимально - не более 4–6 пусков за 60 секунд. Высокая частота ведёт к повреждению обмоток и износу деталей.
- Скопление воды. В баке неизбежно появляется влага. Предусмотрите штуцера для продувки и слива в нижней точке.
- Место в цехе. Большие баки занимают много места. Для тесных помещений подходят вертикальные ёмкости.
- Запас энергии. Чем больше вместимость, тем дольше система питает потребителей при кратковременном отключении компрессора.
Рекомендации по установке и эксплуатации бака
- Берите ёмкость с запасом 20–30 % от расчётной величины.
- Проверьте, чтобы максимальный напор бака соответствовал напору компрессора.
- Убедитесь в наличии предохранительного клапана и манометра.
- Специальные дренажные краны в нижней точке упрощают удаление воды.
- Для большинства малярных цехов достаточно бака на 100–500 л в зависимости от числа потребителей.
- При установке оставьте доступ к штуцерам и патрубкам для обслуживания.
- Рядом с баком предусмотрите защиту от прямых ударов и вибрации.
Ряд брендов даёт расширенную гарантию на ёмкость при условии регулярного осмотра. Уточняйте способы крепления и подключения перед заказом.
Рефрижераторный или адсорбционный осушитель: сравнение эффективности для СТО
После компрессора сжатый воздух несёт в себе водяной пар и мельчайшие капли масла. Для малярных работ это критично: пар в магистрали вызывает кратеры, шагрень и отслоение покрытия. Осушитель убирает проблему на корню. В данной статье разберём обе разновидности и выясним, какая лучше подходит для автомобильных сервисов.
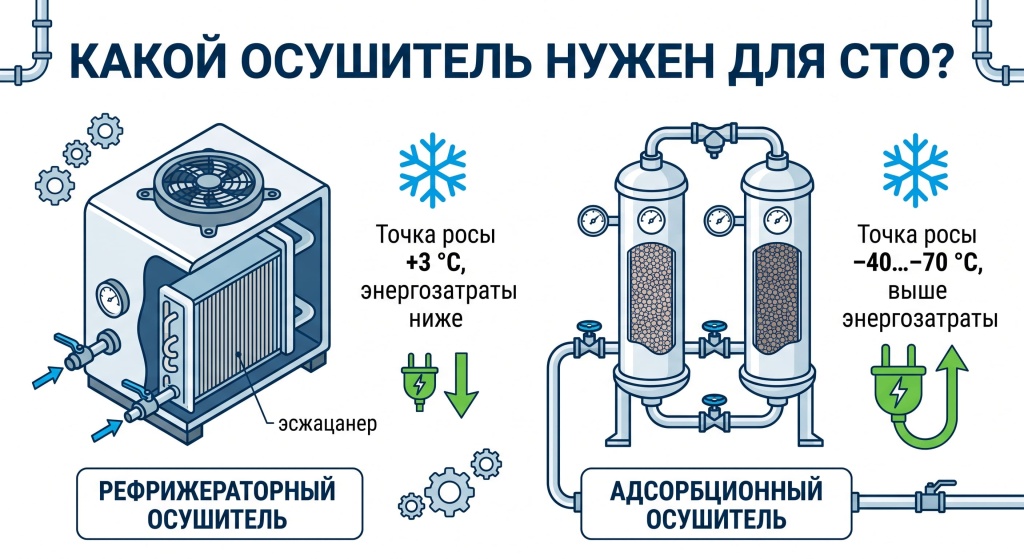
Рефрижераторный осушитель: как он устроен
Сжатый воздух от компрессора проходит через теплообменник, где остывает до +3…+5 °С под действием хладагента. Пар превращается в капли и стекает в сборник. Далее сухой воздух подаётся в линию. По сути, это небольшой холодильный контур, встроенный в пневмосистему. Для СТО такой осушитель - стандартное решение.
Адсорбционный осушитель: как он устроен
Здесь влага задерживается на поверхности гранул адсорбента - оксида алюминия или молекулярного сита. Установка действует в две колонны: одна поглощает пар, вторая одновременно регенерируется продувочным потоком. Переключение между колоннами происходит автоматически через равные промежутки. На выходе получают воздух с точкой росы до −70 °С.
Ключевые отличия
| Критерий | Рефрижераторный | Адсорбционный |
|---|---|---|
| Точка росы | +3…+5 °С | −20…−70 °С |
| Энергозатраты | Ниже | Выше на 15–20 % |
| Регламентные процедуры | Проще | Замена адсорбента раз в 3–5 лет |
| Бюджет на приобретение | Ниже | Выше в 2–3 раза |
| Вес и габариты | Компактнее | Тяжелее и крупнее |
| Сфера | СТО, малярные цеха | Фармацевтика, электроника, прецизионная окраска |
Что выбрать для СТО
Для стандартных нужд автосервиса достаточно рефрижераторного осушителя. Он обеспечивает точку росы +3 °С, что полностью убирает пар из линии перед распылителем. Адсорбционный осушитель нужен там, где требуется глубокая осушка: нанесение особых покрытий, работа с чувствительными лаками и эмалями.
Если компрессор питает несколько постов одновременно, рефрижераторный осушитель справится с задачей при условии правильного подбора по пропускной способности. Адсорбционный оправдан, когда к качеству воздуха предъявляют повышенные требования - например, при окраске премиальных авто.
Регламентные процедуры и замена расходников
Рефрижераторный осушитель требует минимум усилий: раз в год почистить теплообменник и проверить количество хладагента. Адсорбционный осушитель нуждается в регулярном контроле продувочных контуров и замене адсорбента. Менять картриджи и наборы фильтрующих блоков нужно строго по регламенту, иначе точка росы начнёт расти.
Практические советы перед покупкой
Перед тем как купить осушитель, уточните: пропускную способность, требуемую точку росы под ваши цели, напряжение питания (220 или 380 В), вес и габариты. Заказать осушитель можно через каталог на сайте поставщика. Доставка обычно занимает 2–5 дней. Уточните политику возврата и условия акции перед оформлением. Подробнее о наличии и сроках расскажет менеджер - достаточно одного звонка.
Ступени фильтрации сжатого воздуха: коалесцентные, циклонные и угольные фильтры
Один картридж не способен задержать все загрязнения в сжатом воздухе от компрессора. Масло, пыль, пар, твёрдые частицы - каждый из этих загрязнителей требует своего подхода. Поэтому в пневмолинии ставят несколько ступеней, каждая из которых убирает определённую фракцию. Разберём три основных барьера и их место в схеме подготовки воздуха для малярных работ.
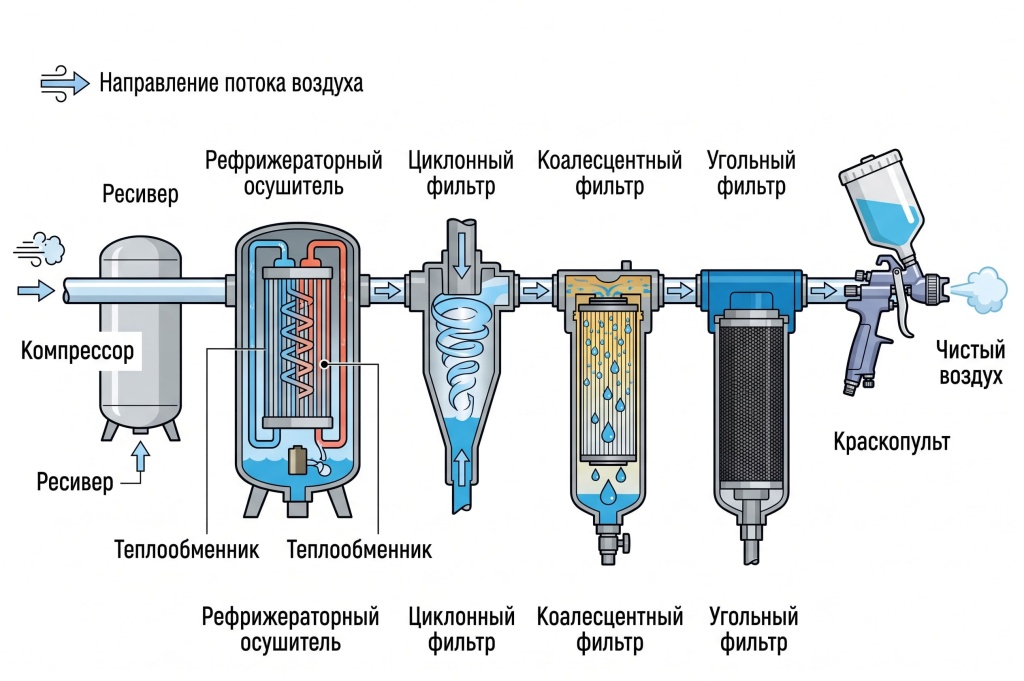
Зачем нужны несколько ступеней
Компрессор после сжатия выдаёт воздух, в котором присутствуют: твёрдые частицы (пыль, ржавчина, окалина) - от 0,1 до 50 мкм; масляный аэрозоль и пары - от 0,01 до 10 мг/м³; водяной пар и капли - их доля определяется влажностью в цехе. Ни одна ступень не справится со всем спектром одновременно. Циклон убирает крупное, коалесцентный картридж задерживает аэрозоль, уголь адсорбирует пары. Только последовательная обработка даёт воздух, пригодный для окраски.
Циклонная ступень: грубое задержание
Первый барьер на пути воздуха от компрессора - циклон. Струя закручивается в спирали, и тяжёлые капли с крупными частицами отбрасываются к стенке под действием центробежной силы. Степень задержания - 95–99 % для фракций от 5 мкм. Циклонная ступень не имеет сменных картриджей: достаточно периодически сливать собранную жидкость через дренажный кран.
Коалесцентная ступень: тонкое задержание
Второй барьер - коалесцентный картридж. Воздух проходит через слой боросиликатного волокна, где мельчайшие капли масла и пара сливаются в более крупные и стекают вниз. Степень задержания - до 0,01 мкм по аэрозолю. После коалесцентной ступени содержание масла в воздухе падает до 0,01 мг/м³.
Угольная ступень: финальный барьер
Третий барьер - картридж с активированным углём. Он адсорбирует масляные пары и летучие соединения, которые прошли сквозь коалесцентный слой. После угольной ступени воздух не содержит масла и запаха. Для малярных работ это обязательное условие: даже следы паров вызывают дефекты покрытия.
Порядок размещения в пневмолинии
Ступени ставят строго в определённой последовательности: Циклон - сразу после компрессора и бака-накопителя; Коалесцентный картридж - после циклона, перед точкой разбора; Угольный картридж - непосредственно перед распылителем или инструментом. Связь между ступенями обеспечивается трубками и фитингами. На каждом участке ставят манометры для контроля перепада.
Как часто менять картриджи
Частота замены определяется перепадом на ступени: Циклон - не имеет сменных картриджей, только дренаж жидкости; Коалесцентный картридж - раз в 6–12 месяцев или при перепаде свыше 0,5 кгс/см²; Угольный картридж - раз в 3–6 месяцев или при появлении запаха на выходе из ступени. Ремонт ступени обычно сводится к замене картриджа. Игнорировать рост перепада нельзя: загрязнённый картридж сам становится источником частиц.
Практические рекомендации
- Подбирайте ступени под производительность компрессора с запасом 20 %.
- Не ставьте угольную ступень перед коалесцентной - уголь быстро забьётся аэрозолем.
- Используйте продукцию проверенных марок: дешёвые картриджи не обеспечивают заявленную степень задержания.
- Ведите журнал замен, чтобы не пропустить регламентный интервал.
- При покупке товаров для пневмоподготовки уточняйте контакты сервисных центров в вашем регионе.
Ответы на вопросы о совместимости картриджей и порядке установки обычно есть в документации. Если нужной информации нет - обратитесь к поставщику напрямую.
Что такое точка росы под давлением и как она влияет на дефекты лакокрасочного покрытия
Точка росы - это порог, при котором водяной пар в газовой среде превращается в капли. Для малярных работ это критично: даже микроскопические капли, попавшие в лакокрасочный слой через распылитель, вызывают брак. Разберём, как сжатие влияет на точку росы и почему компрессор без осушителя не способен обеспечить нужное качество.
Точка росы в атмосферных условиях и под напором
В атмосферных условиях точка росы определяет, при каком охлаждении пар выпадает в росу. Под напором картина меняется: при сжатии концентрация пара в единице массы растёт, и точка росы смещается вверх. Если при атмосферном напоре она составляла +10 °С, то при 7 кгс/см² может подняться до +35 °С. Именно поэтому после компрессора среда несёт значительно больше пара, чем было на входе.
Какие дефекты вызывает выпавшая роса
Когда точка росы превышена, в магистрали появляются капли. Попадая через форсунки распылителя на окрашиваемую деталь, они вызывают:
- Кратеры - круглые углубления в свежем слое лака или эмали.
- Шагрень - неровная поверхность, похожая на апельсиновую корку.
- Отслоение - потеря адгезии между слоями.
- Матовые пятна - участки, где жидкость нарушила плёнкообразование.
- Пузыри - вздутия при испарении запертой влаги из-под плёнки.
Перед обработкой поверхности маляр обязан убедиться, что точка росы в норме. Иначе компрессор подаст в распылитель среду с каплями, и всю работу придётся переделывать.
Как контролировать точку росы
| Тип осушителя | Достижимая точка росы | Где достаточно |
|---|---|---|
| Без осушителя | +10…+20 °С | Не подходит для окраски |
| Рефрижераторный | +3…+5 °С | Стандартная окраска, СТО |
| Адсорбционный | −20…−70 °С | Прецизионная окраска, спецпокрытия |
Практические выводы для маляра
- Без осушителя компрессор не способен обеспечить точку росы ниже +10 °С. Для окраски этого недостаточно.
- Рефрижераторный осушитель снижает точку росы до +3 °С - этого хватает для стандартных малярных работ.
- Адсорбционный осушитель даёт −40…−70 °С - нужен для прецизионной окраски и нанесения финишных лаков.
- Проверяйте точку росы ежедневно через встроенный датчик или портативный влагомер.
- Дренажные насосы автоматически отводят выпавшую жидкость из сборника. Период службы насоса зависит от чистоты среды.
- Даже в небольшом гараже дома можно контролировать эту величину - достаточно компактного датчика на магистрали.
Компрессор без контроля точки росы - это лотерея. Строительные и малярные бригады, которые игнорируют этот порог, теряют время и материалы на переделках. Один датчик и исправный осушитель решают проблему раз и навсегда.
Материалы и правила монтажа пневмомагистрали в автосервисе для защиты от конденсата
Даже лучший компрессор и осушитель не спасут, если магистраль смонтирована с ошибками. Неправильный уклон, отсутствие дренажных точек, неверно подобранные трубы - и в линии снова появляется жидкость, которая портит покрытие. Разберём, как проложить пневмомагистраль в автосервисе, чтобы конденсат не добрался до распылителя.
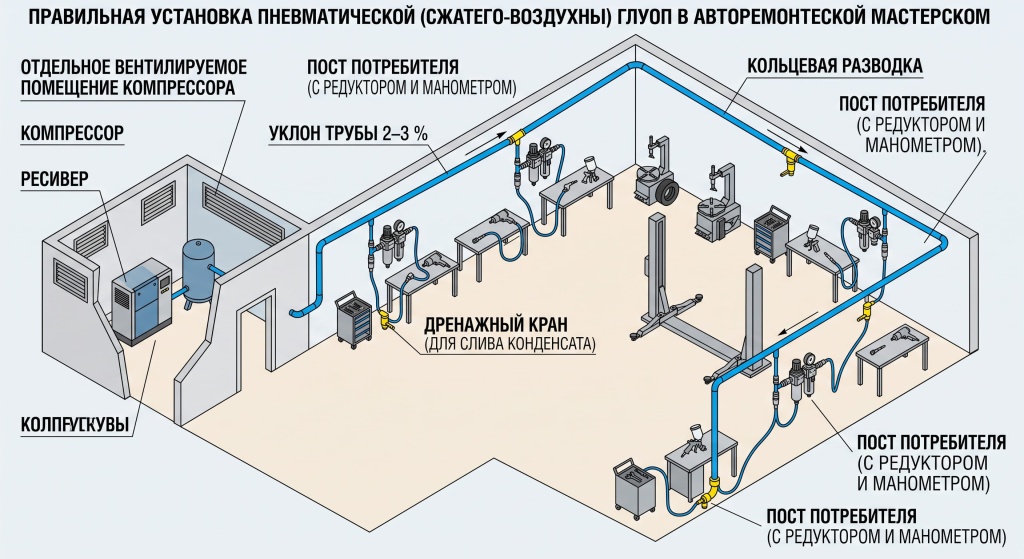
Выбор труб: сталь, медь, полимер
| Труба | Плюсы | Минусы | Срок службы |
|---|---|---|---|
| Оцинкованная сталь | Прочность, доступность | Коррозия изнутри, тяжёлый монтаж | 10–15 лет |
| Медь | Не ржавеет, гладкая внутренняя поверхность | Дороже, требует пайки | 30–50 лет |
| Полимер (полиамид, полиэтилен) | Лёгкий монтаж, не корродирует, гибкость | Ограничение по напору, старение на солнце | 15–25 лет |
Для малярных работ предпочтительна медь или полимер: они не дают ржавчины, которая забивает форсунки и портит покрытие. Стальные трубы допустимы в газовых и вспомогательных линиях, где чистота среды не столь критична.
Уклон, дренаж и схемы разводки
Магистраль прокладывают с уклоном 1–3 % в сторону дренажных точек. Выпавшая жидкость стекает вниз и не задерживается в трубе. В нижней точке каждой секции ставят дренажный кран или автоматический слив. Расстояние между дренажными точками - не более 3–5 метров для горизонтальных участков.
Для автосервиса с несколькими постами лучше подходит кольцевая разводка: среда циркулирует по замкнутому контуру, и напор в каждой точке разбора одинаков. Тупиковая схема проще в монтаже, но на дальнем конце напор падает, а жидкость скапливается в мёртвой зоне. Компрессор при кольцевой схеме нагружен равномернее и служит дольше.
Типичные ошибки монтажа
- Прокладка магистрали без уклона - жидкость застаивается и попадает к потребителю.
- Отсутствие дренажных кранов в нижних точках.
- Слишком малый диаметр трубы: напор падает, компрессор вынужден работать на пределе.
- Использование резиновых шлангов на постоянной магистрали вместо жёсткой трубы.
- Монтаж в неотапливаемом помещении без теплоизоляции - перепад вызывает обильное выпадение росы.
- Отсутствие обратного клапана перед компрессором: среда из бака уходит обратно при остановке.
Основные дефекты покраски из-за некачественного воздуха: кратеры, пузыри и потеря глянца
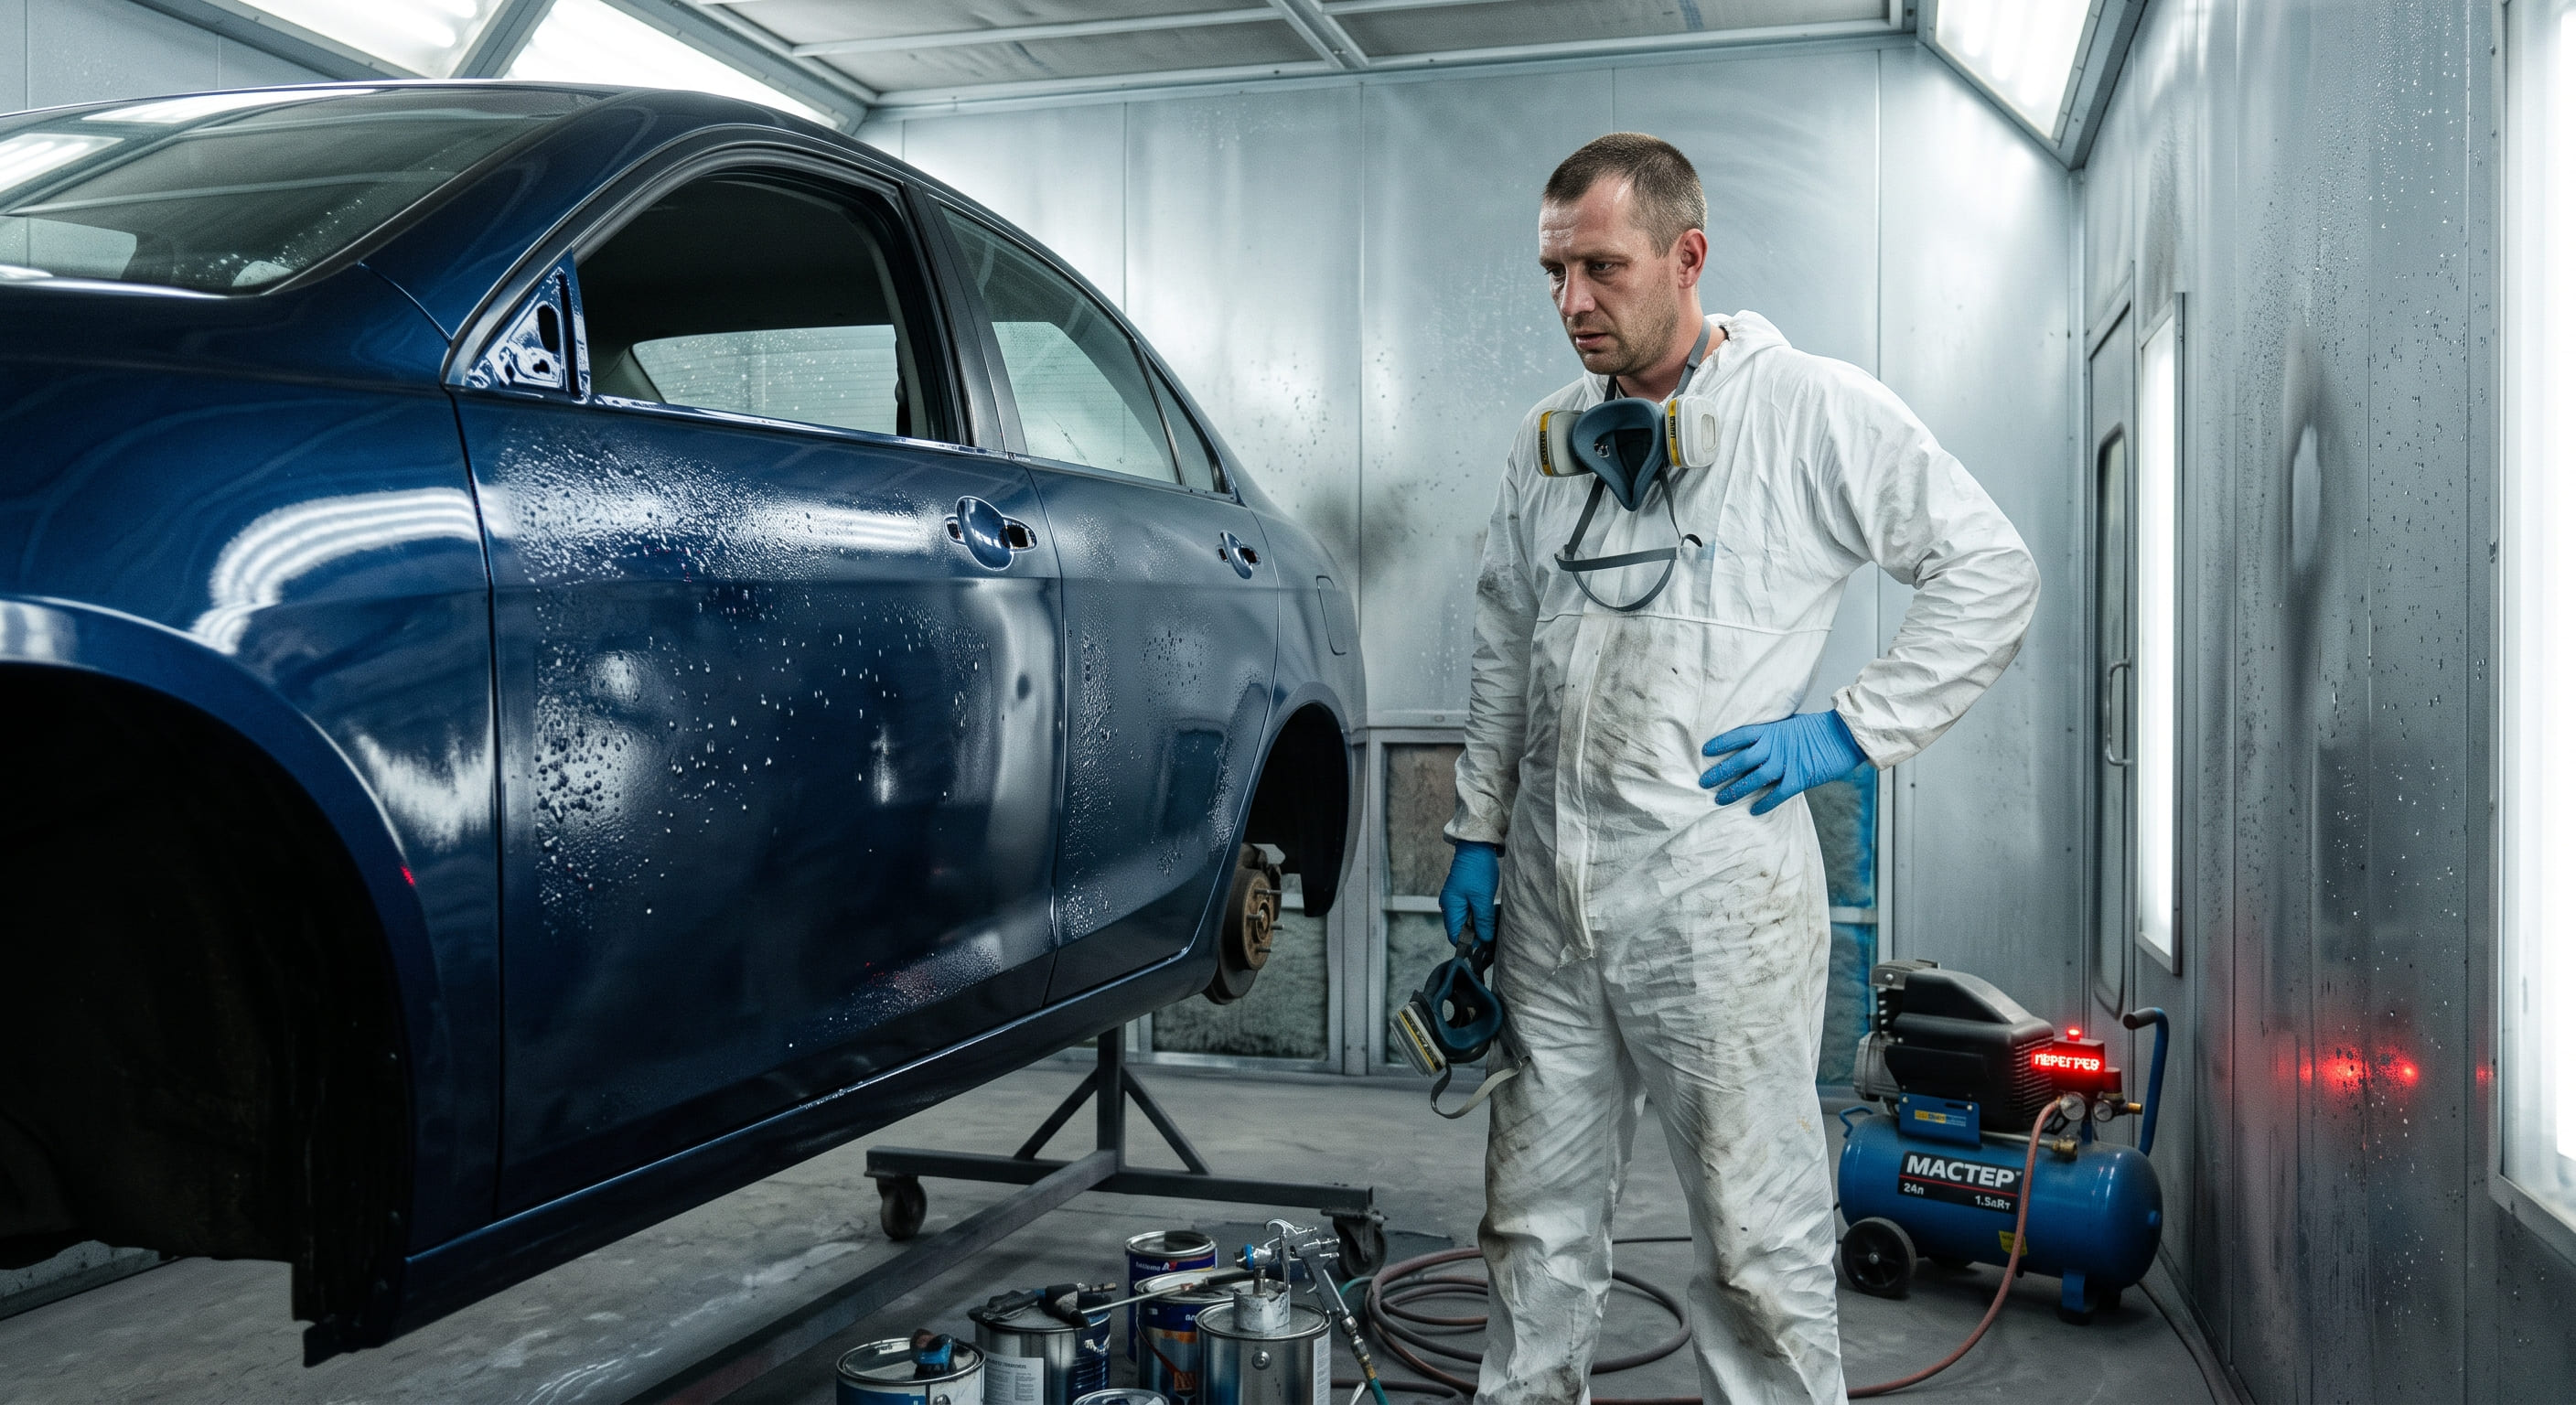
Если компрессор подаёт в магистраль загрязнённую или влажную среду, дефекты на покрытии неизбежны. Аэрозольные включения, пыль, пар - всё это попадает через распылитель на деталь и портит результат. Разберём три наиболее распространённых дефекта и выясним, как компрессор и система подготовки среды влияют на каждый из них.
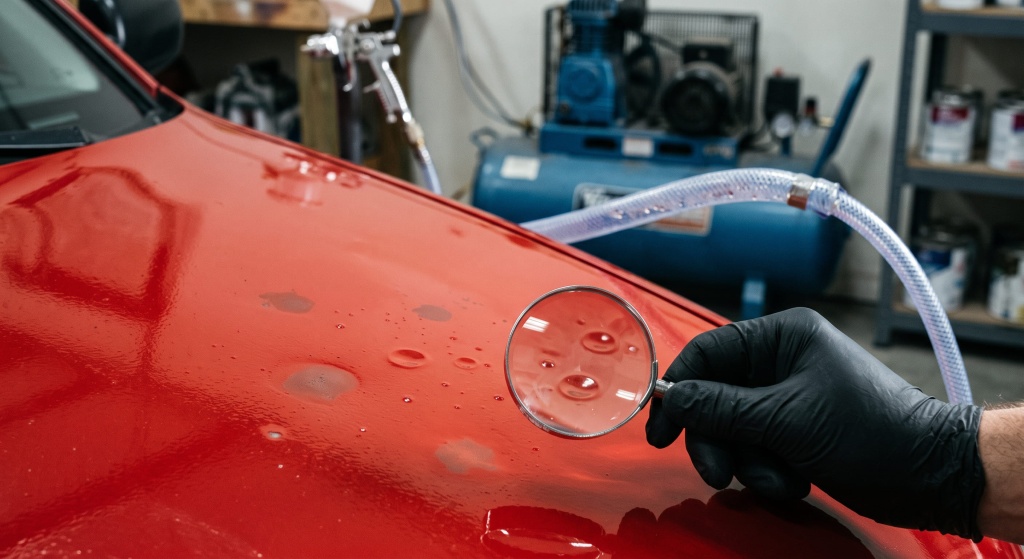
Анализ брака лакокрасочного покрытия
- Кратеры: круглые углубления в плёнке. Мелкие круглые воронки диаметром 0,5–3 мм. Органическая капля масла или силикона из магистрали попадает на окрашиваемую деталь. Поверхностное натяжение расталкивает жидкий лак вокруг неё, образуя дефект.
- Пузыри: вздутия под плёнкой. Округлые вздутия диаметром 1–10 мм, появляющиеся во время сушки. Капли жидкости или пар запираются под слоем лака, а при нагревании испаряются и распирают плёнку изнутри.
- Потеря глянца: матовая плёнка вместо зеркальной. Покрытие высыхает тусклым, шероховатым на микроуровне. Возникает из-за мельчайших паров органики или аэрозолей, прошедших сквозь фильтры и нарушивших однородную полимеризацию лака.
Сводная таблица дефектов
| Дефект | Загрязнитель | Источник в линии | Решение |
|---|---|---|---|
| Кратеры | Органические капли, силикон | Компрессор без коалесцентного картриджа | Коалесцентная + угольная ступень |
| Пузыри | Жидкость, пар | Компрессор без осушителя | Осушитель + дренаж магистрали |
| Потеря глянца | Пары, пыль | Компрессор без угольной ступени | Угольный картридж + контроль точки росы |
| Шагрень | - | - | - |
Регламент обслуживания компрессора, фильтров и конденсатоотводчиков на покрасочном участке
Компрессор на покрасочном участке трудится ежедневно, и без регулярной профилактики он быстро теряет напор и подачу. Загрязнённые картриджи, забитые дренажные краны, изношенные уплотнения - всё это ведёт к браку покрытия и аварийным простоям. Ниже - регламент, который поможет сохранить компрессор и магистраль в исправном состоянии.
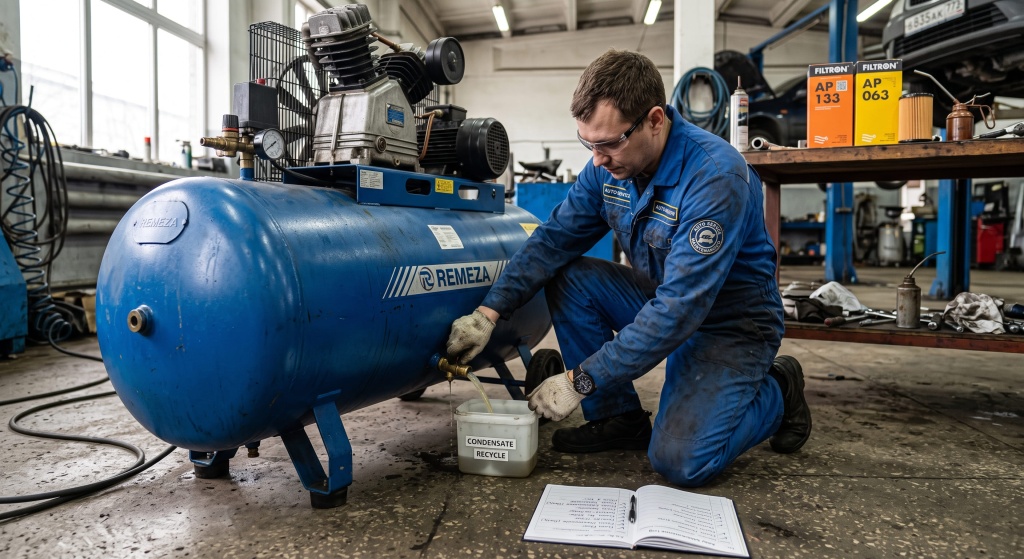
Периодичность технического обслуживания пневмосистемы
- Ежедневные процедуры: Слить жидкость из бака-накопителя (ресивера) и дренажных кранов магистрали. Проверить напор по манометрам и перепад на каждом картридже.
- Еженедельные процедуры: Проверить натяжение приводного ремня (провисание не более 10 мм), очистить рёбра охлаждения от пыли, проконтролировать уровень масла по смотровому окну.
- Ежемесячные процедуры: Продуть или заменить воздушный картридж грубого впуска на всасывании. Проверить автоматику и предохранительный клапан ресивера.
- Раз в полгода: Обновить коалесцентный и угольный картриджи тонкой фильтрации, очистить теплообменник рефрижераторного осушителя.
- Раз в год: Заменить компрессорное масло в картере, провести ревизию обмоток и подшипников электродвигателя.
Сводная таблица замены расходников
| Элемент | Интервал | Признак износа |
|---|---|---|
| Картридж грубого задержания | 1–3 месяца | Перепад свыше 0,3 кгс/см² |
| Коалесцентный картридж | 6–12 месяцев | Перепад свыше 0,5 кгс/см² |
| Угольный картридж | 3–6 месяцев | Запах или привкус на выходе |
| Ремень привода | 12–24 месяца | Трещины, провисание, свист |
| Жидкость в компрессоре | 12 месяцев | Потемнение, потеря вязкости |
| Адсорбент осушителя | 3–5 лет | Рост точки росы |
Признаки неисправностей и практические советы
Основными индикаторами проблем являются: рост перепада на манометрах фильтра (засорение), появление капель влаги из сопла краскопульта (отказ дренажа/осушителя), посторонний стук поршневой группы или частые циклические пуски (утечки в линии или малый объем ресивера). Ведите строгий журнал ТО и заказывайте расходники в корзину заранее.
Заключение
Выбор компрессора для покрасочного участка - задача, от которой зависит качество всего покрытия. Компрессор сжимает и нагнетает поток в магистраль, а его производительность определяет, сколько потребителей можно подключить одновременно. Оборудование малярного цеха подбирается с учётом того, какая производительность необходима для питания всех точек разбора. Если оборудование подобрано верно, покрасочные работы идут без остановок и перебоев.
В этой статье мы разобрали, как подобрать компрессор под конкретные задачи: от расчёта производительности и давления до выбора осушителя, ступеней очистки и монтажа магистрали. Компрессор - это центр всей пневмосистемы, и оборудование вокруг него должно соответствовать его характеристикам. Относиться к выбору стоит так же внимательно, как к подбору окрасочного оборудования.
Ключевые выводы
- Производительность компрессора должна превышать суммарное потребление всех инструментов на 25–30 %. Это обеспечит нормальный запас и защитит двигатель оборудования от перегрузки.
- Для малярных работ подходит компрессор с производительностью от 300 л/мин на один распылитель.
- Компрессор поршневого типа подойдет для небольшого цеха или бытовых задач. Для крупного производства с непрерывным циклом лучше взять винтовой компрессор большей производительности.
- Объём ресивера подбирается по формуле. Баллон на 100–500 литров - стандарт для малярного участка.
- Осушитель и три ступени очистки - обязательное условие. Без них компрессор подаёт в магистраль влагу и аэрозоль.
Типы компрессоров и их особенности
| Тип | Производительность | Где применяется | Примечание |
|---|---|---|---|
| Поршневой, коаксиальный | 100–300 л/мин | Бытовые задачи, подкачки колёс, гараж | Простой в обслуживании, невысокая цена. Обладает малым ресурсом при непрерывном использовании. Оборудование начального уровня |
| Поршневой, ременной | 300–800 л/мин | СТО, малярные цеха | Надежный, производительность стабильна, ресурс выше. Довольно тихий. Оборудование среднего класса |
| Винтовой | 800–5000 л/мин | Промышленные производства, крупные СТО | Мощный, трудится непрерывно, эффективно сжимает поток. Оборудование высокого класса |
| Бензиновые / дизельные | 200–1500 л/мин | Стройплощадки, выездные работы | Автономны, дизель экономичнее бензина. Оборудование для полевых условий |
| Турбинные | От 5000 л/мин | Крупные промышленные линии | Высокий потенциал, сложной конструкции. Оборудование специального назначения |
На что обратить внимание при покупке
Оценивайте реальную производительность на выходе, а не рекламные цифры объема всасывания на входе. Рабочее давление должно превышать требования краскопульта на 1.5–2 бар для компенсации местных потерь в фитингах. Выбирайте двухцилиндровые головки с чугунными блоками и кривошипно-шатунным механизмом для повышения общего ресурса системы.
Компрессор не только для автосервиса
Производительность компрессора востребована далеко за пределами малярного цеха. Компрессор используют для обслуживания септика в частных домах, аэрации аквариума, продувки трубок и даже для подкачки мячей. В каждом случае производительность подбирается индивидуально.
Верным решением будет подобрать установку под конкретные задачи, а не брать первую попавшуюся. Узкий специалист малярного цеха знает: производительность, чистота потока и стабильность напора - три кита качественного покрытия.
Частые ошибки при выборе
- Покупать компрессор без запаса производительности. В результате покрасочные работы останавливаются на пике нагрузки.
- Игнорировать подготовку потока. Компрессор без осушителя подаёт влажную среду, и все работы по окраске идут насмарку.
- Экономить на аксессуарах и фильтрах. Дешёвые комплектующие снижают реальную производительность системы на 15–20 %.
- Не учитывать особенности производства. Для конвейерной окраски нужен компрессор с иной производительностью, чем для штучного ремонта.
- Для работ выходного дня в гараже брать промышленный агрегат - переплата и избыточный шум без пользы.
Итог
Верным решением будет подобрать установку под конкретные задачи, а не брать первую попавшуюся. Узкий специалист малярного цеха знает: производительность, чистота потока и стабильность напора - три кита качественного покрытия. Технологии подготовки сжатого газа шагнули далеко вперёд, и сегодня даже бюджетная установка способна обеспечить достойный результат при грамотной обвязке.
Мы постараемся и дальше публиковать полезные материалы для мастеров и клиентов автосервисов. Если у вас остались вопросы по выбору и эксплуатации пневмосистемы - обращайтесь к специалистам. Они помогут подобрать решение под ваш бюджет и задачи.